English
 Español
 عربى
Inhalt
- 1 Warum Aluminium anders poliert als Edelstahl
- 2 Wahl des Buffs: Schneiden, verblenden, dann färben
- 3 Zusammengesetzte Paarung: Zuerst schneiden, dann färben
- 4 Raddurchmesser, Drehzahl und Oberflächengeschwindigkeit
- 5 Schritt für Schritt: Von der Körnung 320 zum Spiegel
- 6 Häufiger Fehler und was sie kosten
- 7 Wann sollten Sie Ihre Lieferanten in den Prozess einbeziehen?
Wenn sich ein Aluminiumteil von der Schwabbelscheibe löst und grau aussieht, verschmiert oder mit feinen schwarzen Streifen bedeckt ist, ist die Paste fast nie das eigentliche Problem. Die häufigsten Ursachen sind eine zu hohe Schleifscheibengeschwindigkeit, ein übersprungener Schleifschritt oder ein Poliermittel, das zuletzt auf Edelstahl verwendet wurde. Aluminium ist weicher und klebriger, als die meisten Werkstätten erwarten, und eine Polierscheibe spiegelt diese beiden Eigenschaften direkt wider.
Die kurze Antwort vor der Begründung: Nassschleifen mit einer Körnung von 320–400, anschließend Körnung 800 und 1500, Schleifen mit einer Sisal- oder gehärteten Stoffscheibe und einer roten Schleifpaste, anschließend mit einer weichen Stoffschleifscheibe und einer weißen Schleifpaste abschließend. Halten Sie die Scheibenkante zum Schneiden auf etwa 3.100–3.600 Fuß pro Minute und reduzieren Sie sie dann für den letzten Durchgang auf etwa 2.400–2.600 SFPM.
Im Folgenden wird erklärt, was das in der Werkstatt bedeutet: welches Rad montiert werden muss, wie viel Wachs geladen werden muss, welche Spindeldrehzahl für einen bestimmten Durchmesser geeignet ist und wo die versteckten Kosten liegen, wenn ein Lauf aus 300 statt drei Teilen besteht.
Warum Aluminium anders poliert als Edelstahl
Reines Aluminium liegt normalerweise bei etwa 20–35 HV, während Edelstahl 304 bei etwa 200 HV liegt. Das ist ungefähr eine Größenordnung und bedeutet, dass Aluminium tiefer und schneller schneidet, sobald das Schleifmittel es berührt.
Aluminium leitet Wärme ebenfalls schnell ab, jedoch nicht gleichmäßig. Eine dünne Platte kann sich in der Hand kühl anfühlen, während die Kontaktstelle unter dem Rad bereits heiß genug ist, um die Verbindung wieder aufzuschmelzen und Aluminium in die Stofffasern zu drücken. Bei den schwarzen Spuren, die wegzuwischen scheinen und dann wieder zurückkommen, handelt es sich normalerweise um eingebettetes Metall und nicht um getrocknetes Wachs.
Der dritte Faktor ist Oxid. Blankes Aluminium bildet innerhalb von Minuten eine neue Oxidschicht, und dieser natürliche Film ist härter und stumpfer als das darunter liegende Metall. Ein Teil, der über Nacht liegen bleibt, erscheint als verschwommen, selbst wenn die Oberfläche darunter in Ordnung ist – und wenn man stärker drückt, um diesen Dunst zu beseitigen, wird gute Arbeit genau zunichte gemacht.
- Verwenden Sie feinere Schleifmittel und einen geringeren Druck und überspringen Sie niemals einen Schleifschritt.
- Fahren Sie mit niedrigeren Radgeschwindigkeiten als auf Stahl, da Aluminium innerhalb von Sekunden verbrennt.
- Halten Sie Aluminiumräder getrennt – in einem Stoffrad eingeschlossene Stahlspäne ritzen das Aluminium stark ein.
Wahl des Buffs: Schneiden, verblenden, dann färben
Rohschnitt: Sisal und gehärtetes Tuch
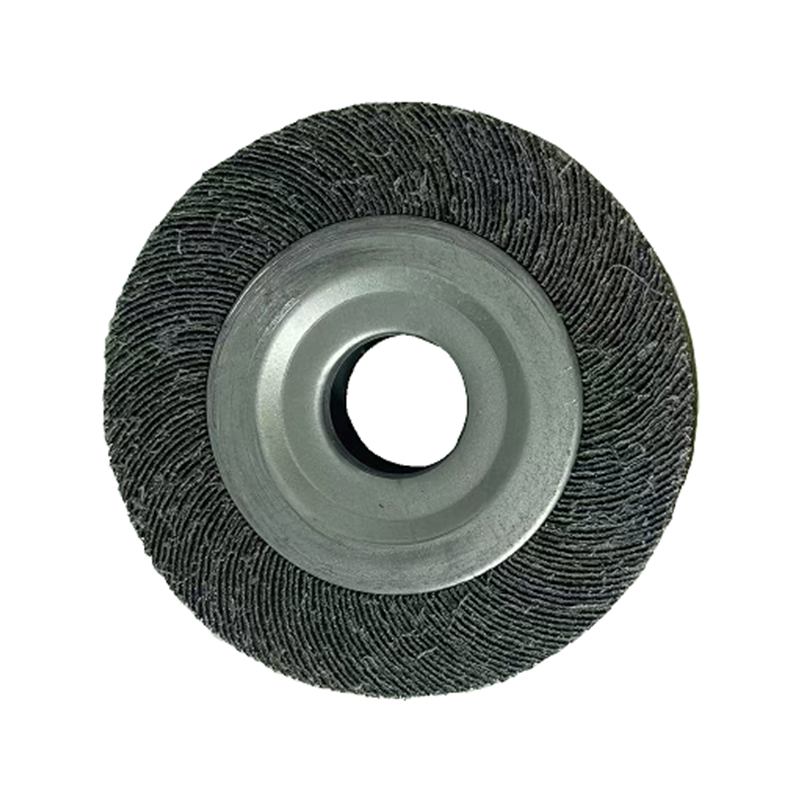
Nach der Körnung 1500 besteht die erste Schleifarbeit darin, Schleifspuren zu entfernen, ohne das Teil zu verbrennen. Sisal schneidet am härtesten und hält der Hitze am besten stand, da die Faser selbst steif ist; In der Mitte sitzt ein gelbes, gehärtetes, für Aluminium geeignetes Stoffrad, das etwas Biss für einen saubereren Schnitt eingetauscht hat, der weniger tiefe Wirbel hinterlässt.
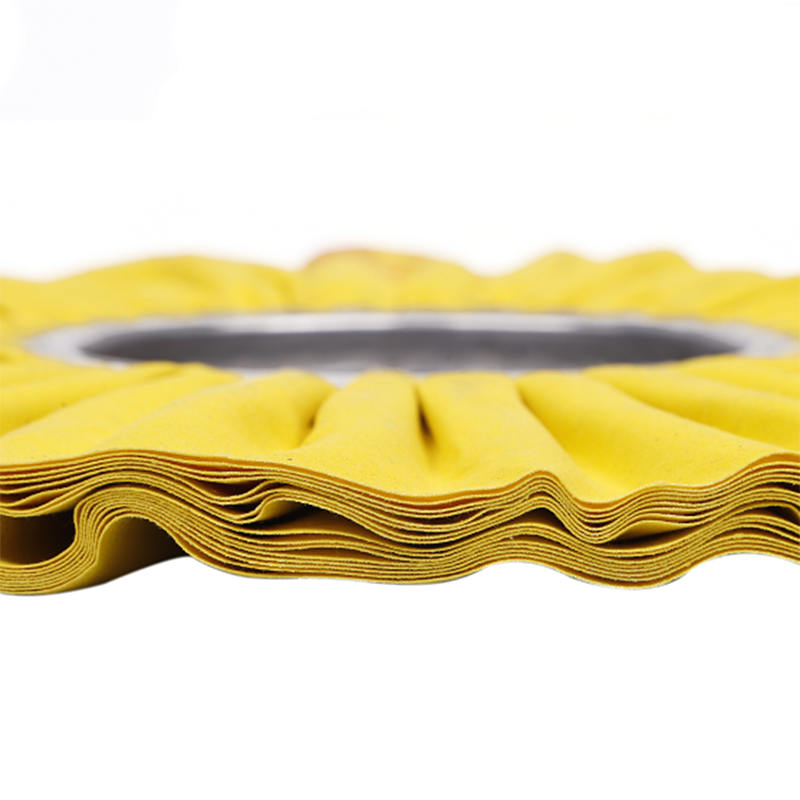 Gelbes gehärtetes Stoffrad für Aluminium Gelbes gehärtetes Stoffrad für Aluminium ist ein Polierwerkzeug, das speziell für Aluminiumlegierungen und Leichtmetalle entwickelt wurde. Hergestellt aus hochverschleißfestem, gehärtetem Stoff ... Produkt anzeigen →
Ein Detail, auf das es sich zu achten lohnt: Ein neues Rad hat einen Ruhezustand, dessen Einschwingen etwa zehn Minuten dauert. Brechen Sie es entweder in Schrott ein oder nehmen Sie es in Kauf, dass es sich bei den ersten paar Teilen um Nacharbeit handelt.
Mischung: gefaltete und standardmäßig flache Windräder
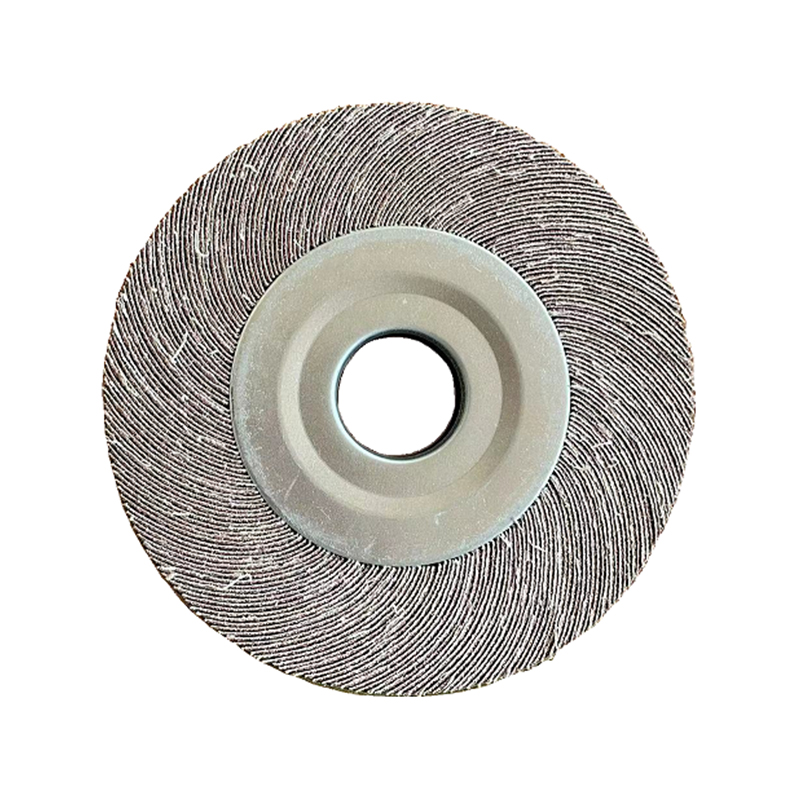
Sobald der Schnitt erfolgt ist, bleibt auf der Oberfläche ein flacher und verstreuter Rest zurück. In dieser Phase geht es darum, die Helligkeit zu erhöhen und nicht darum, weiteres Material zu entfernen. Gefaltete Stoffräder sind Geschichtet, sodass sie etwas steifer bleiben. Standard-Flachräder für Aluminium sind tendenziell weicher und nachgiebiger, sodass sie keine flachen Stellen in das Teil drücken. Dies ist der Schritt, bei dem die meisten Spiegeloberflächen tatsächlich verloren gehen.
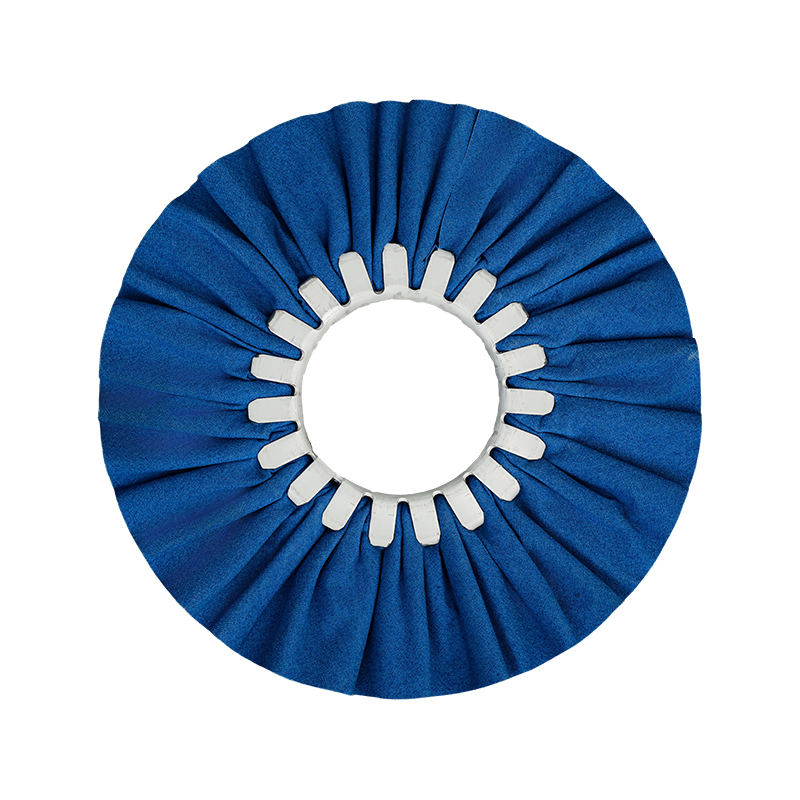 Standardmäßiges blaues Windrad zum Polieren von Aluminium Das Standard-Flat-Plane-Windrad ist ein effizientes Werkzeug, das häufig zum Schleifen und Polieren verwendet wird. Es besteht aus hochwertigem Stoff und wurde speziell zum Schleifen und Endbearbeiten entwickelt. Produkt anzeigen →
Endfarbe: weiche Luft- und Flanellräder
Das letzte Rad sollte kaum schneiden. Lufträder aus weichem Stoff, die auf einer flexiblen Spindel montiert sind, folgen Konturen und abgerundeten Kanten. Räder aus weichem Flanell und anderem Stoff eignen sich für flache Arbeiten, bei denen Sie anschließend lieber nicht mit der Hand polieren möchten. Zu diesem Zeitpunkt sollte der Druck leicht sein und das Teil selbst sollte niemals heiß werden.
Zusammengesetzte Paarung: Zuerst schneiden, dann färben
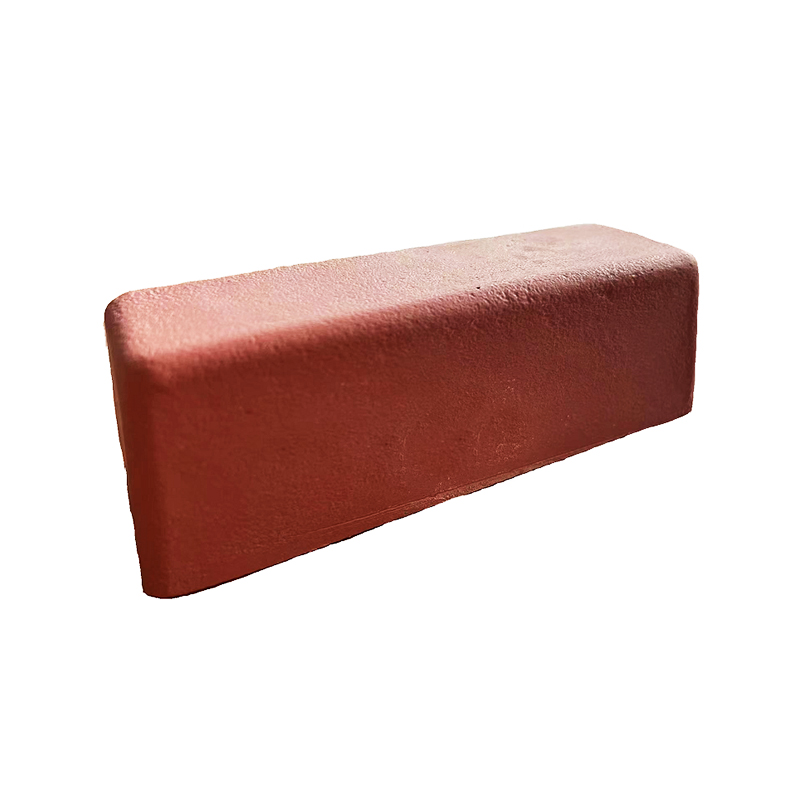
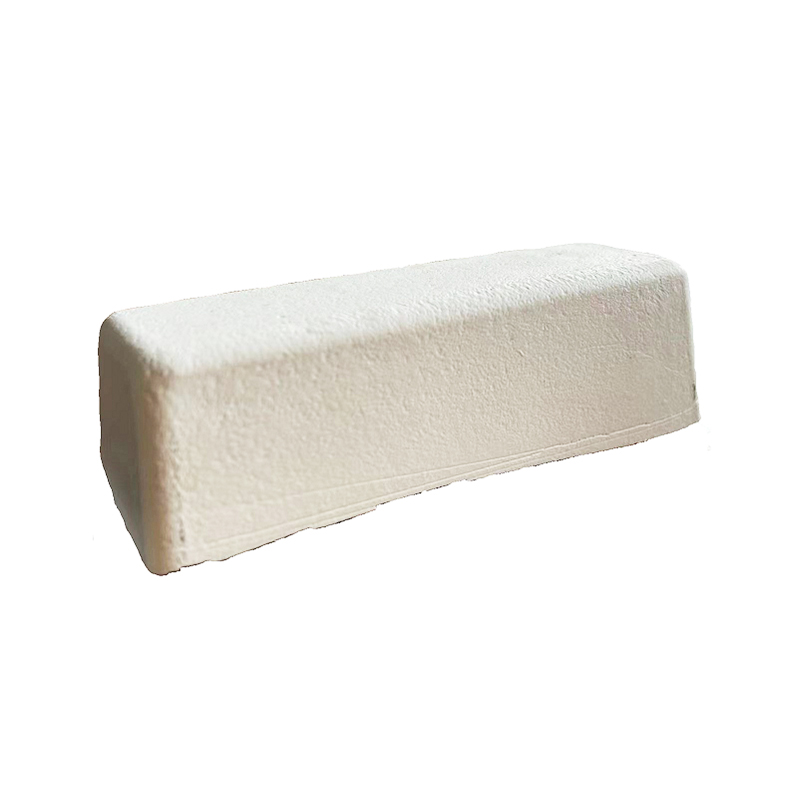
Poliermittel verwirren Menschen auf Aluminium, weil Farbe eher als Marke und nicht als Bühne in Erinnerung bleibt. Was die Farbe eigentlich signalisiert, ist Aggression. Rote und braune Verbindungen beißen; Gelb sitzt in der Mitte; Weiß schneidet kaum und färbt die Oberfläche überwiegend.
Eine Regel verhindert die meisten Probleme: Ein Rad, eine Mischung, ein Material. Die Verbindung bleibt in den Stofffasern und braunen Rückständen, die in eine weiße Finishscheibe eingemischt werden, zeigen sich sofort als graue Schlieren.
Auch das Laden ist wichtig. Ein oder zwei Sekunden gegen die Latte reichen aus. Überlastete Räder halten einen Fettfilm zurück, der Aluminiumstaub einfängt, anstatt ihn vom Tuch wegtragen zu lassen, und das Teil hinterlässt dunkle Flecken, die wie Brandflecken aussehen, sich aber entfernen lassen. Wenn sich die Oberfläche rutschig oder ölig anfühlt, liegt eine Überlastung vor.
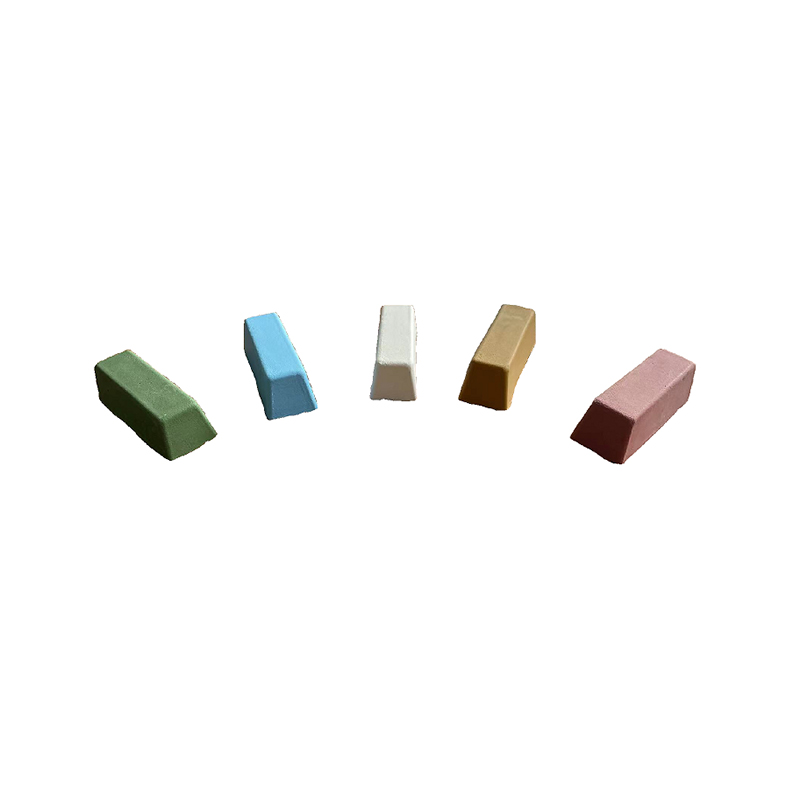 Weißes PolierwachsWeißes Polierwachs Weißes Polierwachs ist ein Hochleistungs-Polierwachs, das speziell für das Feinpolieren entwickelt wurde. Es verfügt über sorgfältig ausgewähltes Aluminiumoxid und Silizium... Produkt anzeigen →
Raddurchmesser, Drehzahl und Oberflächengeschwindigkeit
Die Kantengeschwindigkeit entscheidet über das Ergebnis, nicht die Zahl auf der Spindelplatte. Bei einer konstanten Drehzahl von 3.000 U/min bewegt sich ein 4-Zoll-Rad etwa 3.100 SFPM an der Felge, während ein 8-Zoll-Rad etwa 6.300 SFPM erreicht – doppelt so viel. Aus diesem Grund verbrennt die gleiche Einstellung, die auch bei einem Tischschleifer funktioniert, Teile auf einem Sockelpuffer.
| Buff-Durchmesser | Grobschnitt-RPM | Endgültige Farbdrehzahl | Kantengeschwindigkeit, Schneiden |
|---|---|---|---|
| 4 Zoll | 3.000–3.400 | 2.300–2.500 | ~3.100–3.600 SFPM |
| 6 Zoll | 2.000–2.300 | 1.500–1.650 | ~3.100–3.600 SFPM |
| 8 Zoll | 1.500–1.700 | 1.150–1.250 | ~3.100–3.600 SFPM |
| 10 Zoll | 1.200–1.400 | 900–1.000 | ~3.100–3.700 SFPM |
Zwei Zahlen sind es wert, auswendig gelernt zu werden: 3.100–3.600 SFPM zum Schneiden und etwa 2.400–2.600 SFPM für Farbe . Arbeiten Sie vom Raddurchmesser Ihrer Maschine rückwärts und die Spindelgeschwindigkeit folgt.
Schritt für Schritt: Von der Körnung 320 zum Spiegel
- Waschen Sie das Aluminium mit einem milden Reinigungsmittel und Wasser und trocknen Sie es anschließend vollständig ab. Überschüssiges Öl lässt das Schleifpapier gleiten und drückt das Schleifmittel in die Oberfläche.
- Nassschleifen mit Körnung 320 oder 400 mit Wasser oder einem leichten Öl als Gleitmittel, dabei eine einheitliche Richtung beibehalten. Ziel ist es, das bisherige Kratzmuster zu entfernen und nichts zum Glänzen zu bringen.
- Wechseln Sie zur Körnung 800 und drehen Sie die Schleifrichtung um 90 Grad. Nur durch einen Richtungswechsel lässt sich zuverlässig feststellen, ob die großen Markierungen verschwunden sind.
- Wiederholen Sie den Vorgang mit einer Körnung von 1500 und erneut bei 90 Grad. Die Oberfläche sollte nun gleichmäßig matt und nicht gestreift aussehen.
- Montieren Sie ein Sisal- oder gehärtetes Stoffrad mit roter Schneidmasse. Mittlerer Druck, etwa zwei bis drei Sekunden pro Punkt, dann weitermachen. Wischen Sie die schwarzen Rückstände ab, bevor Sie die Position wechseln.
- Wechseln Sie zu einem sauberen, weichen Stoffrad mit neuer Mischung. Der Druck sollte in etwa dem Gewicht des Werkzeugs allein entsprechen, zwei oder drei Durchgänge über das gesamte Teil. Hitze ist hier der Feind.
- Wischen Sie die Rückstände mit einem Mikrofasertuch ab und prüfen Sie sie unter starkem Licht. Eine verbleibende Trübung bedeutet in der Regel einen verpassten 800er- oder 1500er-Durchgang und nicht zu wenig Wachs.
Häufiger Fehler und was sie kosten
- Von der Körnung 400 direkt zum Rad springen. Ein Buff kaschiert Kratzer optisch; Es entfernt sie nicht.
- Tauschen Sie ein 6-Zoll-Rad gegen ein 8-Zoll-Rad aus, ohne die Spindeldrehzahl zu beeinträchtigen. Der Schnitt verdoppelt sich und das Anbrennen beginnt.
- Teilende Räder zwischen Aluminium und Edelstahl. Späne bleiben im Tuch verborgen und die entstandenen Kratzer treten nach der Reinigung wieder auf.
- Zu lange an einer Stelle festhalten. Aluminium brennt in drei bis vier Sekunden, während Stahl viel mehr verträgt.
- Oxidschleier als Kratzen behandeln und tiefer schneiden. Dadurch geraten Teile aus der Toleranz.
- Kaufen Sie Räder nach Stückpreis statt nach Stunde. Ein weiches Rad, das nach zwanzig Minuten verblasst ist, kann die hintere Hälfte einer Ladung zur Überarbeitung schicken.
Wann sollten Sie Ihre Lieferanten in den Prozess einbeziehen?
Ein einzelnes Teil kann mit Geduld von Hand zu einem Spiegel poliert werden. Bei 200 oder 500 Teilen derselben Oberfläche ändern sich die Variablen: Radverschleiß, Compound-Verbrauch und Schwankungen zwischen Bediener werden sichtbar. Was dann über das Ergebnis entscheidet, ist die Schleifmittelkonsistenz, das Stoffgewicht und ob der Lieferant diese Charge für Charge konstant hält.
Arbeiten im Automobilbereich sind das deutlichste Beispiel. Aluminiumpolieren im Automobilbau Oft muss eine Linie geschnitten und gefärbt werden, und das Rad muss nach sechs bis acht Zyklen wieder in den gleichen Zustand zurückkehren, anstatt Schritt für Schritt weicher zu werden. Die ersten fünfzig Stücke mögen fehlerfrei sein; Die Sechs-Stunden-Grenze entscheidet darüber, ob die Bestellung Geld bringt.
Wenn Sie eine Radfamilie richtig verstehen wollen – wie die gefaltete Konstruktion es schafft, zu schneiden, ohne Aluminium zu verbrennen und trotzdem einen Spiegel zu erreichen – Diese Anleitung zum Polieren und Hochglanzpolieren von Windrädern geht im Detail auf den Aufbau ein.
Wenn das Polieren von Aluminium in Ihrer Linie immer wieder abweicht – es kommen wieder schwarze Flecken, die Lebensdauer der Scheibe ist zu kurz, die Chargenstimmen nicht überein – senden Sie Ihre aktuelle Körnungsfolge, den Scheibendurchmesser und die Spindeldrehzahl an einen Lieferanten und bitten Sie ihn, die Größe der Scheibe und des Compounds an Ihren Prozess anzupassen. Es ist normalerweise günstiger als ein weiterer Monat Versuch und Irrtum vor Ort.