English
 Español
 عربى

Polierstoffe-Fabrik
Über uns
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd.
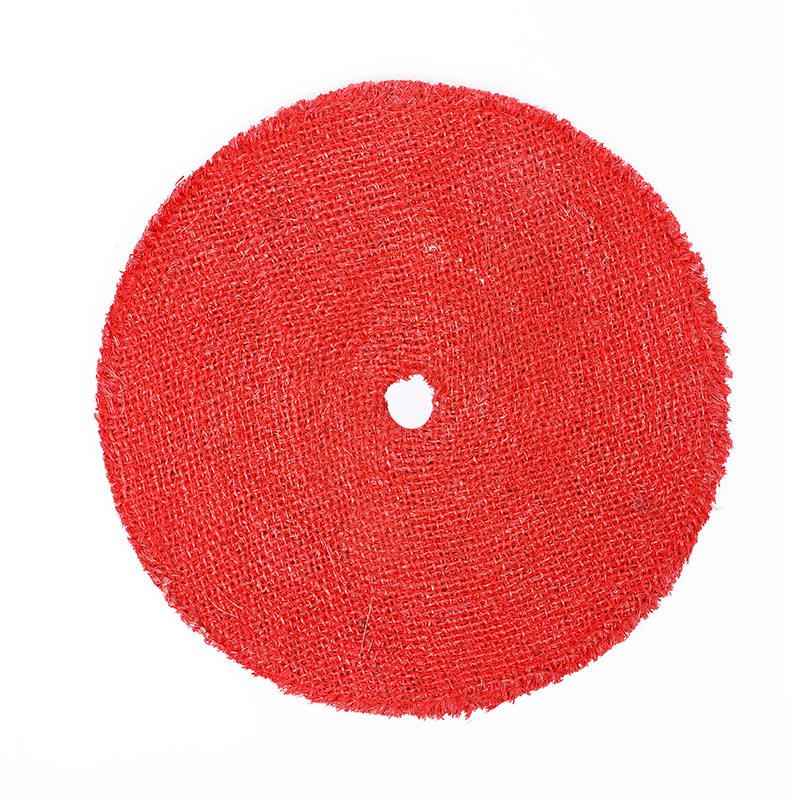
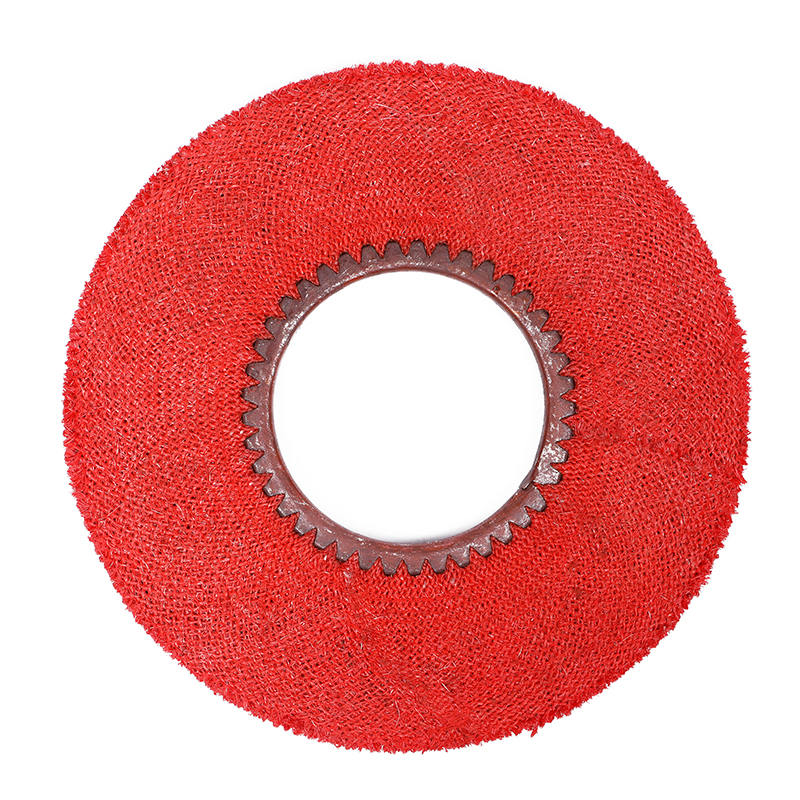
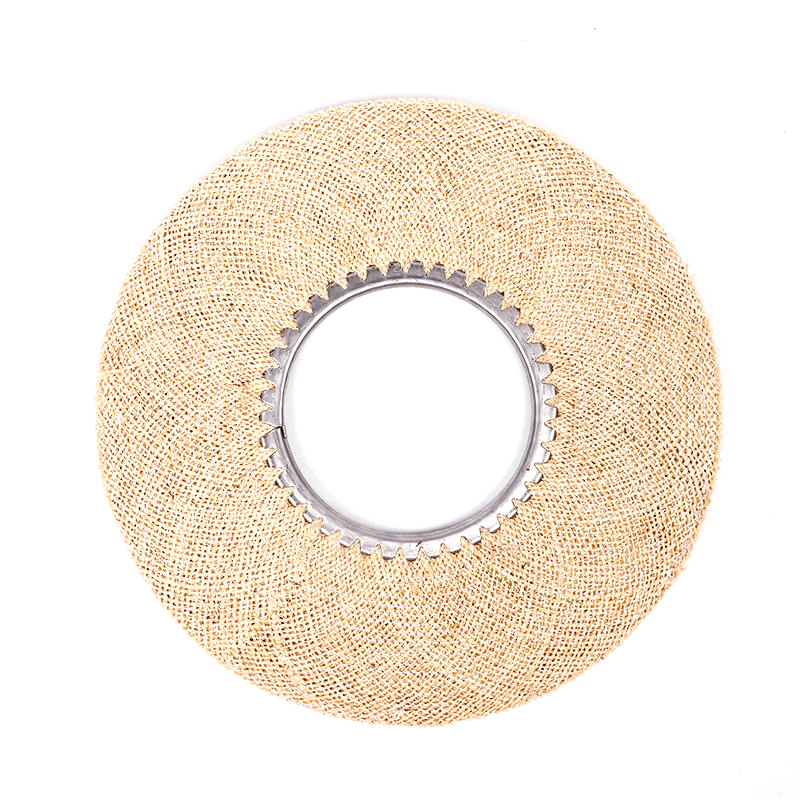
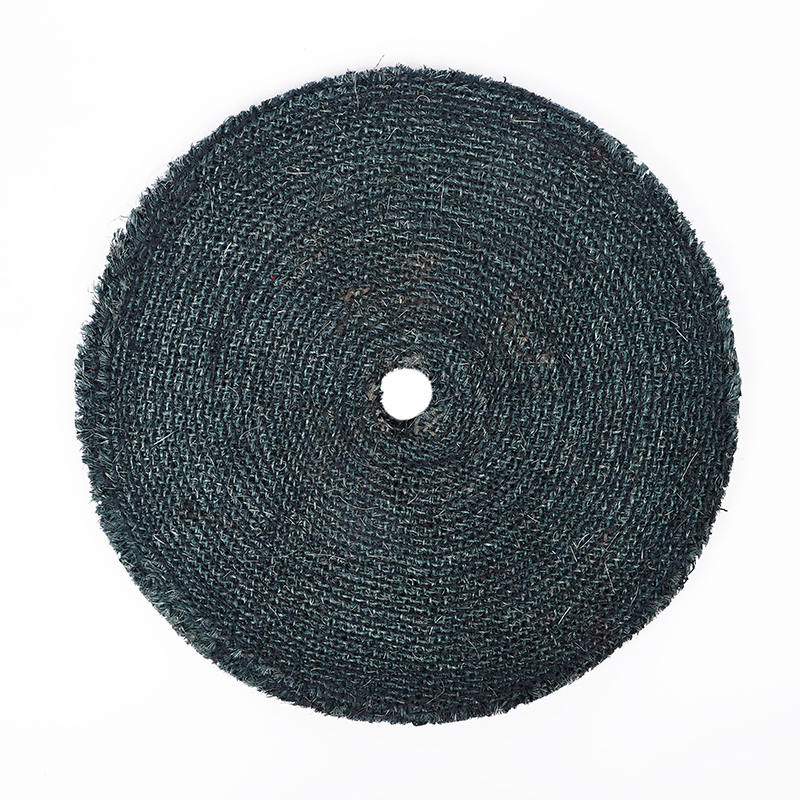
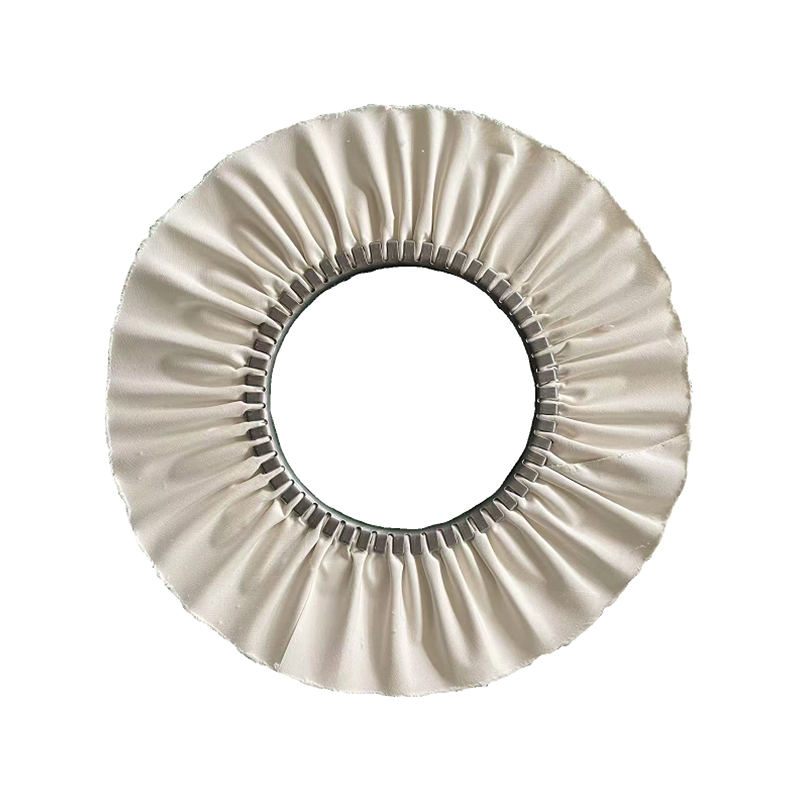
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. befindet sich in Dongjiaqiao, Jishigang, Bezirk Haishu, Stadt Ningbo Bo, Provinz Zhejiang, China. Als ein China Fabrik für Polierscheiben, Polierpaste und Poliermaterialien, Henghua Metal Surface Treatment Technology Co., Ltd. bietet verschiedene maßgeschneiderte Poliermaterialien an. Das Unternehmen wurde 2016 gegründet, mit einer Werksfläche von 3.500 Quadratmetern, mehr als 10 Sätzen fortschrittlicher Produktionsanlagen für Stoffscheiben, 2 vollautomatischen Dosierlinien und kann die Produktion von Windstoffscheiben verschiedener Typen und Größen anpassen. Ma-Scheibe, Polierwachs, Chiye-Scheibe, Metallpolierpaste und andere Produkte, Kunden sind in ganz Südamerika, den Vereinigten Staaten, Europa, dem Nahen Osten usw. In den letzten Jahren hat das Unternehmen kontinuierlich innoviert, um die Arbeitseffizienz von Poliermaterialien zu verbessern, und hat die Anerkennung von Kunden gewonnen. Kunden mit Bedarf sind eingeladen, anzurufen, um eine Zusammenarbeit zu vereinbaren!
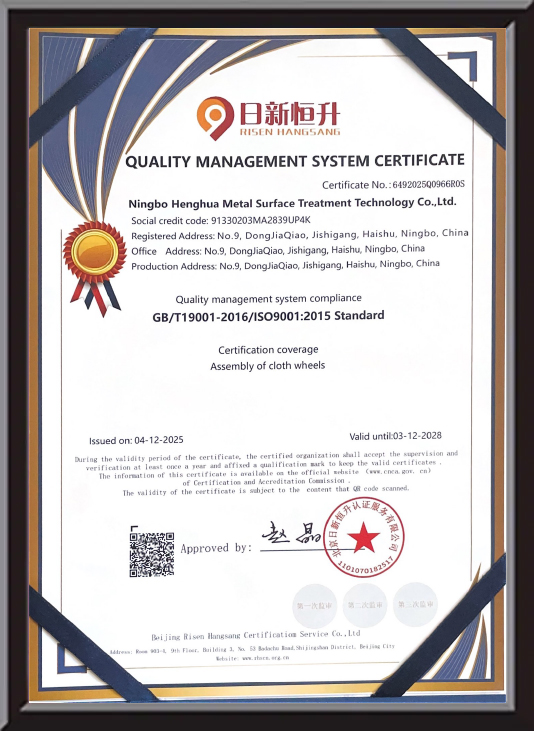
Ehrenurkunde
Nachricht senden
Produkte Branchenkenntnisse
A Polierscheibe ist das Kernwerkzeug in jedem Metalloberflächenbearbeitungsprozess – seine Leistung hängt jedoch vollständig von der Leistung ab Poliermittel gepaart damit und der breiteren Auswahl an Poliermaterialien abgestimmt auf Werkstück und Zielvorgabe. Zusammen bilden diese drei Elemente ein Gesamtsystem, das darüber entscheidet, ob die endgültige Oberfläche optischen, funktionalen oder dekorativen Anforderungen entspricht. Auf dieser Seite erfahren Sie, wie die einzelnen Komponenten funktionieren, welche Vorteile ein gut abgestimmtes Poliersystem bietet und welche Antworten auf die häufigsten Fragen von Einkäufern und Ingenieuren in der Fertigungsindustrie stehen.
Wie eine Polierscheibe funktioniert
Eine Polierscheibe dreht sich mit hoher Geschwindigkeit, während ihre Oberfläche – typischerweise Stoff, Sisal, Filz oder eine Verbundfaser – eine abrasive Poliermasse auf das Werkstück aufträgt. Die Schleifpartikel in der Verbindung führen einen Mikroschnitt durch: Sie entfernen mikroskopisch kleine Oberflächenunregelmäßigkeiten, die durch Schleifen oder Bearbeiten entstanden sind, und verringern schrittweise die Oberflächenrauheit (Ra-Wert), bis das gewünschte Finish erreicht ist.
Der Prozess verläuft typischerweise in zwei oder drei Schritten. A Schneidmasse auf einem Sisal- oder Spiralrad entfernt zunächst gröbere Kratzer; a Abschlussmasse Anschließend wird die Oberfläche auf einer weicheren Stoffscheibe verfeinert und erhält eine spiegelnde oder seidenmatte Oberfläche. Scheibenhärte, Rotationsgeschwindigkeit (normalerweise zwischen 1.200 und 3.600 U/min, je nach Material) und Verbundschleifmittelsorte werden gemeinsam kalibriert, um der angestrebten Ra-Spezifikation für jedes Substrat zu entsprechen.
Hauptvorteile eines abgestimmten Poliermaterialsystems
- Gleichbleibende Oberflächengüte: Die Kombination des richtigen Polierscheibentyps mit einer speziell formulierten Mischung verringert die Ra-Variation zwischen den Chargen, was für dekorative Hardware, medizinische Instrumente und Komponenten mit Lebensmittelkontakt von entscheidender Bedeutung ist.
- Reduzierte Bearbeitungsschritte: Ein gut abgestimmtes Poliermaterialsystem kann drei Schleifstufen in zwei Polierdurchgängen zusammenfassen und so die Zykluszeit bei Produktionslinien mit hohem Volumen um bis zu 30 % verkürzen.
- Niedrigere Verbrauchsmaterialkosten pro Teil: Die korrekte Abstimmung von Gummimischung und Rad verhindert vorzeitigen Radverschleiß und Gummiabfall, verlängert die Lebensdauer des Rads und senkt die Kosten pro poliertem Teil.
- Umweltverträgliche Formulierungen: Moderne Poliermittel, die für wasserlösliche oder VOC-arme Anwendungen entwickelt wurden, reduzieren die Luftverschmutzung in der Werkstatt und entsprechen den Umweltstandards des Exportmarkts.
Polierscheibentypen und ihre Anwendungen
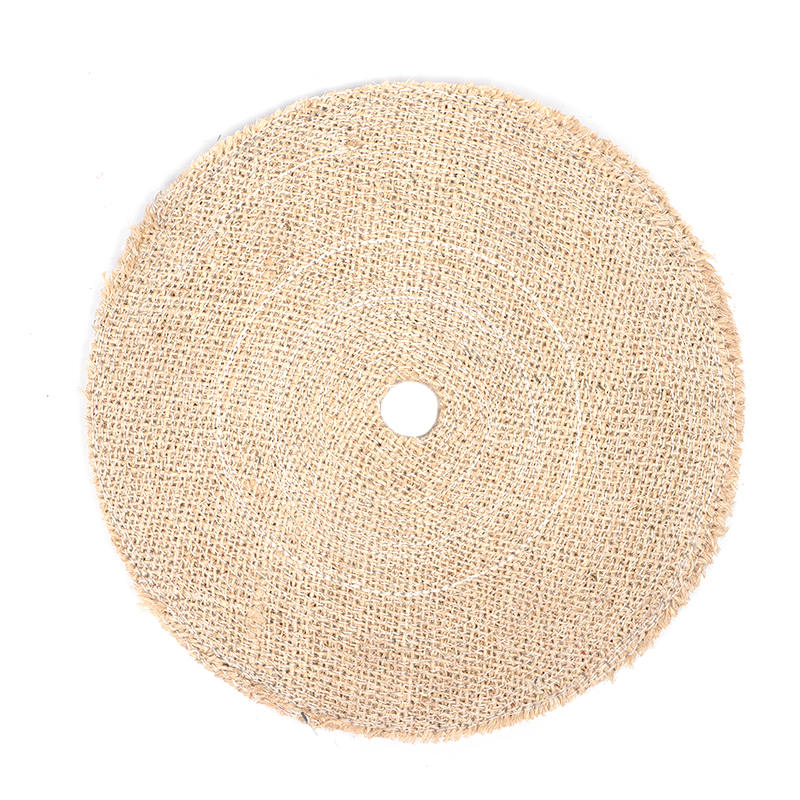
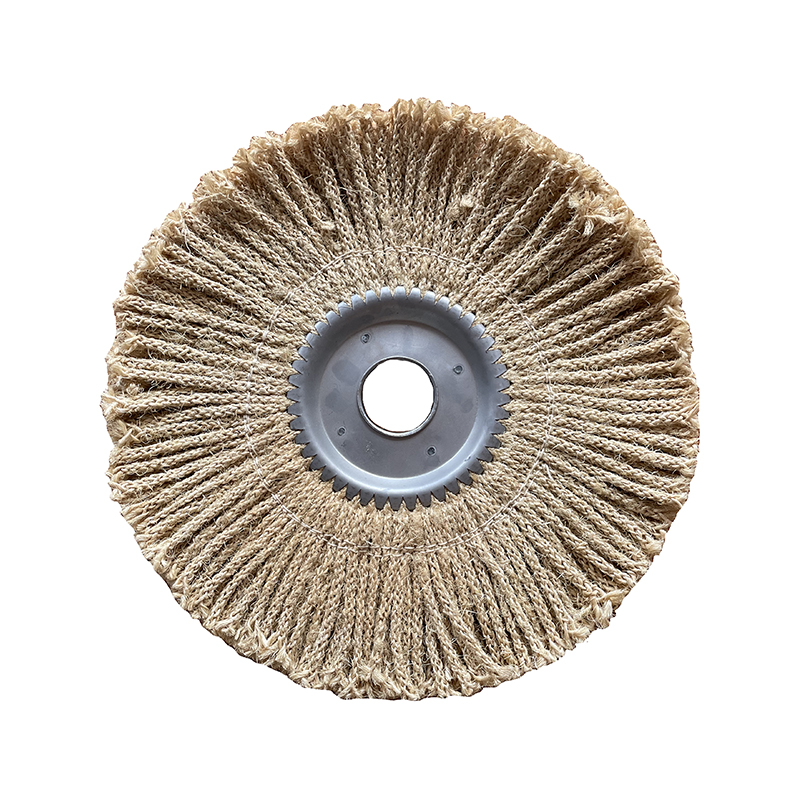
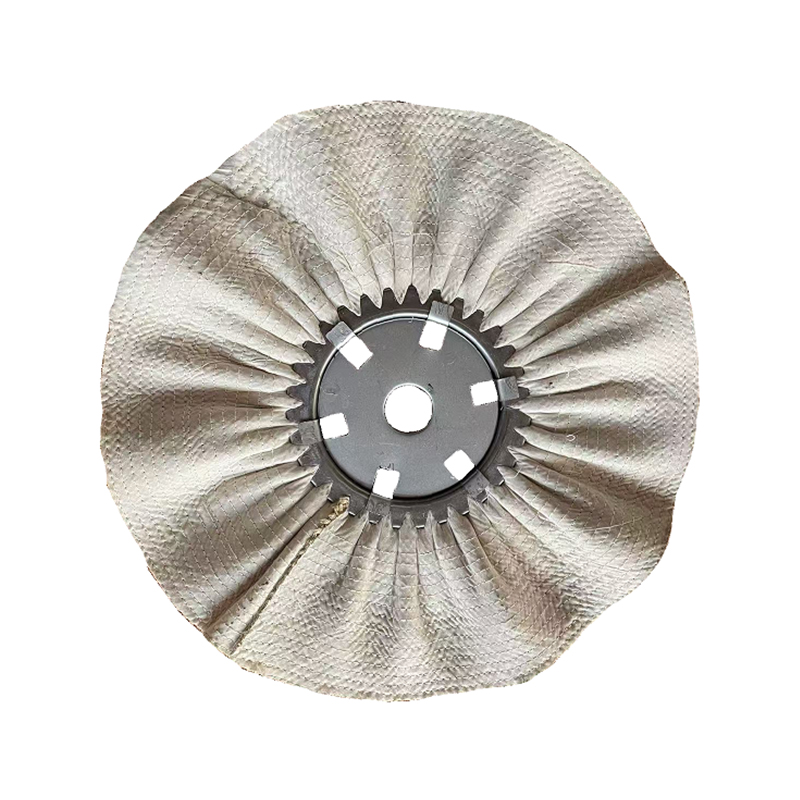
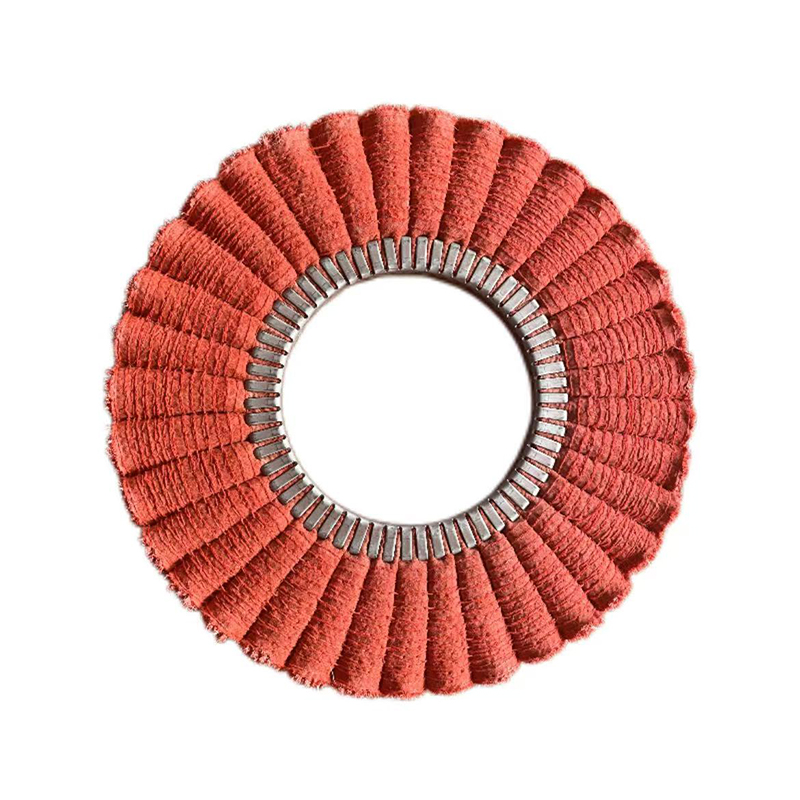
Die Auswahl der richtigen Radkonstruktion ist die erste Entscheidung bei jeder Poliermaterialspezifikation. Die folgende Tabelle fasst die gängigsten Radtypen und ihre empfohlenen Anwendungsfälle zusammen.
| Radtyp | Material | Beste Anwendung | Typische Verbundsorte |
|---|---|---|---|
| Sisalrad | Natürliche Sisalfaser | Schwere Zerspanung von Stahl und Eisengussteilen | Grobe / mittlere Schneidmasse |
| Spiralgenähtes Tuch | Baumwollmusselin, genähte Schichten | Zwischenschneiden auf Messing, Aluminium | Mittlere Schneidmasse |
| Lose gefaltetes Tuch | Weiche Baumwolle, lockere Konstruktion | Abschließendes Farbpolieren, Spiegelglanz | Feine Veredelung/Farbmasse |
| Filzrad | Komprimierter Wollfilz | Optische Flächen, flache Präzisionsteile | Ultrafeine Poliermasse |
Formulierung und Auswahl von Poliermitteln
Eine Poliermasse besteht aus Schleifpartikeln (normalerweise Aluminiumoxid, Chromoxid oder Siliziumkarbid), einem Bindemittel (Fett, Wachs oder wasserlösliche Basis) und Leistungsadditiven, die die Wärmeerzeugung und Oberflächenschmierung während des Schneidens steuern. Die Schleifpartikelgröße – gemessen in Mikrometern – bestimmt direkt den Grad der Entfernung von Oberflächenkratzern und den letztendlich erreichbaren Ra-Wert.
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. wurde 2016 gegründet und widmet sich der Forschung, Entwicklung und Innovation von Polierpasten und zugehörigen Poliermaterialien, die auf die globale Fertigungsindustrie zugeschnitten sind. Durch kontinuierliche Prozessinvestitionen – einschließlich der Einführung vollautomatischer Dosenproduktionslinien im Jahr 2020 – stellt das Unternehmen die Konsistenz des Schleifmittels von Charge zu Charge sicher, was die Abweichung der Oberflächenbeschaffenheit bei Produktionslinien mit hohem Volumen direkt reduziert.
Für die Substratanpassung gilt als allgemeine Regel: Härtere Metalle erfordern härtere Schleifmittel bei niedrigeren Geschwindigkeiten , während weiche Nichteisenmetalle (Aluminium, Messing, Kupfer) mit weicheren Schleifsorten und mäßiger Geschwindigkeit eine bessere Leistung erbringen, um Materialaufnahme auf der Radoberfläche zu vermeiden.
Häufig gestellte Fragen
F1: Kann ich dasselbe verwenden? Poliermittel auf verschiedenen Metallen?
Nicht zuverlässig. Jedes Metallsubstrat weist eine andere Härte und thermische Empfindlichkeit auf. Eine für Edelstahl formulierte Verbindung enthält härtere Schleifpartikel, die weiches Aluminium zerkratzen und Rückstände in Messingporen hinterlassen können. Verwenden Sie bei Produktionslinien mit gemischten Materialien substratspezifische Verbindungen und weisen Sie jedem Material separate Polierscheiben zu, um Kreuzkontaminationen zu verhindern.
F2: Woher weiß ich, wann eine Polierscheibe ausgetauscht werden muss?
Zu den wichtigsten Indikatoren gehören: verringerte Schnittgeschwindigkeit (längere Zykluszeit bei gleichem Ra-Zielwert), sichtbare Verglasung der Scheibenoberfläche, wo sich die Masse nicht mehr richtig auflädt, ungleichmäßige Oberflächenbeschaffenheit des Werkstücks oder messbare Reduzierung des Scheibendurchmessers um mehr als 20 % der Originalgröße. Verglaste Räder können manchmal durch Abharken der Oberfläche mit einem Radabrichter wiederhergestellt werden, stark abgenutzte Räder sollten jedoch ersetzt und nicht wiederholt abgerichtet werden.
F3: Was ist der Unterschied zwischen einer Schneidpaste und einer Endbearbeitungspaste?
A Schneidmasse Enthält gröbere Schleifpartikel (normalerweise im Bereich von 20–80 Mikrometern), die darauf ausgelegt sind, Kratzer, Bearbeitungsspuren und Oxidation schnell zu entfernen. A Abschlussmasse (auch Farb- oder Polierpaste genannt) verwendet viel feinere Partikel (unter 10 Mikrometer), um die beim Schneiden hinterlassene Oberfläche zu einem Spiegel- oder Hochglanzfinish zu verfeinern. Wenn Sie auf einer stark zerkratzten Oberfläche nur eine Endbearbeitungsmasse auftragen, erzielen Sie kein spiegelndes Ergebnis – der Schneidschritt kann nicht übersprungen werden.
F4: Sind wasserlösliche Poliermittel für automatisierte Produktionslinien geeignet?
Ja, und sie werden aufgrund der einfacheren Teilereinigung, der geringeren VOC-Emissionen und der Kompatibilität mit wasserbasierten Nachbearbeitungsreinigungssystemen zunehmend für automatisierte Linien bevorzugt. Der Nachteil ist eine etwas kürzere Lebensdauer der Mischung auf dem Rad im Vergleich zu Formulierungen auf Wachsbasis in Umgebungen mit niedriger Luftfeuchtigkeit. Für das automatisierte Polieren großer Mengen werden wasserlösliche Poliermittel mit Korrosionsinhibitorzusätzen empfohlen, um Flugrost auf eisenhaltigen Substraten zwischen Verarbeitungs- und Waschschritten zu verhindern.
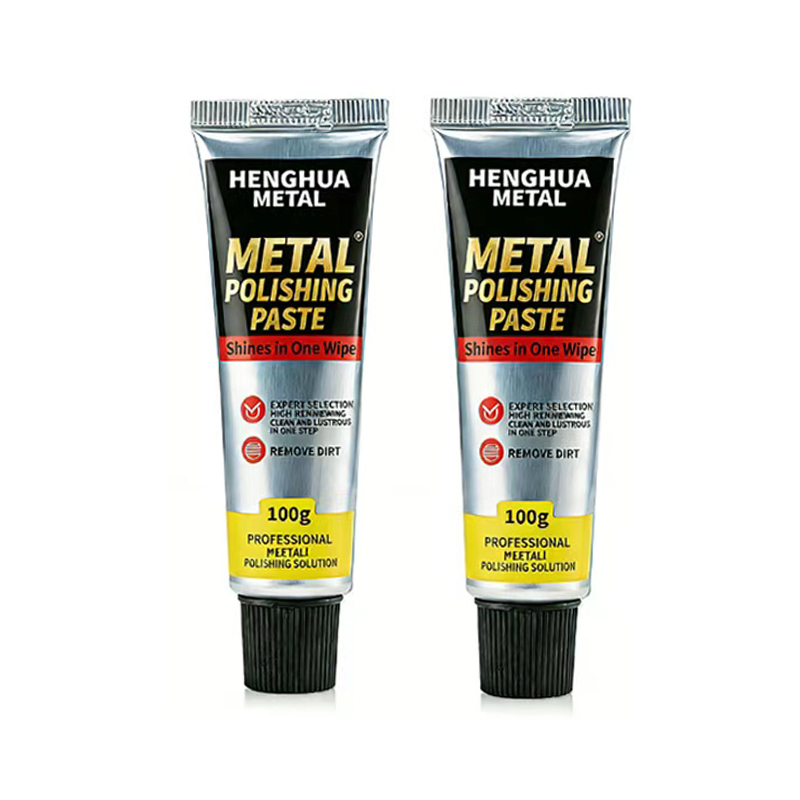
Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. hat sich auf Forschung und Entwicklung sowie die Produktion von Poliertuchscheiben, Polierwachs, flüssigen Polierscheiben und Metallpolierpaste spezialisiert.
Nützliche Links
Klassifizierung
Kontaktinformationen
-
[email protected]
[email protected]
[email protected] -
+86-13777066809
+86-574-88187397 - No.9, Xiaodongjiaqiao, Jishigang Town, Haishu District, Ningbo City, Zhejiang Province, China
In Kontakt bleiben
Urheberrecht © Ningbo Henghua Metal Surface Treatment Technology Co., Ltd. Individuelle Polierscheibe Fabrik für Poliermittel Alle Rechte vorbehalten.