English
 Español
 عربى
Inhalt
- 1 Was Ihnen Körnungszahlen tatsächlich sagen
- 2 Passen Sie die Körnung an das Metall auf der Bank an
- 3 Schleifarten, die Metall standhalten
- 4 Der Körnungsverlauf, der Nacharbeit verhindert
- 5 Wo das Schleifen aufhört und das Polieren beginnt
- 6 Drei Fehler, die ein Metallfinish ruinieren
- 7 Die Grit Ladder in Kürze
Tiefer Rost auf einer Stahlhalterung, Walzzunder auf einem Edelstahlblech, Wirbelspuren auf einem Aluminiumgehäuse – jede Oberfläche braucht einen anderen Ausgangspunkt, und die Wahl der falschen Schleifpapierkörnung ist der häufigste Grund dafür, dass eine Endbearbeitung doppelt so lange dauert, wie sie sollte. Die kurze Antwort: Bei den meisten Metallarbeiten wird eine Körnung von 40 bis 400 verwendet . Beginnen Sie mit einer Körnung von 40–80, um Rost, Farbe oder Schweißperlen zu entfernen, wechseln Sie zu 120–180, um diese Kratzer zu entfernen, verfeinern Sie bei 240–320 und schließen Sie vor dem Polieren mit einer Körnung von 400 oder feiner ab. Wir stellen Schwabbelscheiben und Polierpasten für Eisenwaren-, Küchengeräte-, Schmuck- und Automobilfabriken her. Die Auswahl der Körnung ist die erste Frage, die Kunden stellen, bevor eine Scheibe das Teil berührt. So wählen Sie richtig aus.
Was Ihnen Körnungszahlen tatsächlich sagen
Die auf der Rückseite eines Blattes aufgedruckte Zahl gibt die Größe der Schleifpartikel an. Auf der in Nordamerika üblichen CAMI-Skala gibt sie an, wie viele Körner durch einen Quadratzoll Siebsieb passen: niedrigere Zahlen bedeuten größere, aggressivere Körner; Höhere Zahlen bedeuten feinere Partikel und flachere Kratzer . Beim Schleifen handelt es sich um ein kontrolliertes Kratzen – die Oberfläche, die Sie sehen, ist lediglich das Muster, das diese Kratzer hinterlassen. Aus diesem Grund planen Profis eine Reihe von Körnern, anstatt nach einer magischen Zahl zu suchen.
Grobe Körnung (40-80): Entfernungsarbeiten
Verwenden Sie dieses Sortiment zum Ablösen von Material, nicht zum Verschönern: Rostablagerungen, alte Farbe, tiefe Löcher und Schweißperlen. Auf einem korrodierten Stahlrahmen ist die Körnung 40 oder 60 der schnellste Weg, um Metall zu reinigen. Grobes Papier hinterlässt tiefe Kratzer, die bei jedem späteren Schritt entfernt werden müssen. Fangen Sie also niemals gröber an, als der Schaden erfordert.
Mittlere Körnung (100–150): Glätten und Reparieren
Dies ist die leistungsstarke Produktreihe zum allgemeinen Schleifen und Verfeinern rauer Oberflächen. Wenn das Teil sauber, aber uneben ist – Schleifspuren, leichte Ablagerungen, Kratzer von einer früheren Reparatur –, spart es Zeit und Metall, wenn Sie hier beginnen.
Feine Körnung (180–320): Vorbearbeitung
Feine Papiere entfernen das Kratzmuster mittlerer Körnung und bereiten die Oberfläche für die Endbearbeitung vor. Für die meisten Stahl- und Edelstahlteile, die einer Schwabbelscheibe zugeführt werden, ist 320 der praktische Endpunkt.
Ultrafeine Körnung (400): letzte Durchgänge
Diese Qualitäten entfernen sehr wenig Material. Sie eignen sich zum abschließenden Schleifen, zum Durchtrennen leichter Oxidation auf weichen Metallen und zum Nassschleifen kurz vor dem Hochglanzpolieren.
| Körnungsbereich | Klasse | Am besten für | Oberfläche, die es verlässt |
|---|---|---|---|
| 40-60 | Grob | Rost, Farbe, starker Zunder, Schweißperlen | Tief sichtbare Kratzer |
| 80-120 | Grob to medium | Ausbessern von groben Kratzern, Kantenbearbeitung | Gleichmäßiges Kratzbild |
| 150-240 | Mittel bis fein | Allgemeines Glätten, Formen, Vorfinishen | Feine Kratzer, Satinoptik |
| 320-400 | Gut | Letzter Durchgang vor dem Polieren der Räder | Glatt matt, nahezu kratzfrei |
| 600 | Ultrafein | Nassschliff und Hochglanz-Vorpolitur | Halbglänzend, bereit zum Compoundieren |
Passen Sie die Körnung an das Metall auf der Bank an
Die gleiche Körnung verhält sich auf Aluminium ganz anders als auf gehärtetem Stahl. Weiche Metalle schneiden schnell und verstopfen das Papier. Hartmetalle sind schnittbeständig und zeichnen sich durch scharfe, haltbare Körner aus. Schnelle Auswahl nach Metall:
- Aluminium und Messing: Beginnen Sie nicht gröber als 120, es sei denn, der Schaden ist groß. Siliziumkarbid schneidet weiche Metalle sauber und ohne Furchen.
- Kohlenstoffstahl: Aluminiumoxid bewältigt Rost, Zunder und Schweißnahtvermischung zu den niedrigsten Kosten pro Durchgang.
- Edelstahl: Steigen Sie über gleichmäßige Schotterstufen hinauf und kommen Sie bei 320-400 ins Ziel. Übersprungene Schritte erscheinen als Streifen unter einer Hochglanzoberfläche wieder.
- Kupfer: Extrem weich – die Körnung 220 ist normalerweise grob genug, um sichtbare Schäden zu beseitigen.
Diese Regeln reichen von einer einmaligen Reparatur bis hin zu Produktionschargen von Halterungen, Befestigungselementen und Beschlägen. Die gleiche Logik leitet uns Polierarbeiten mit Hardware-Werkzeugherstellern Hier werden die Endbearbeitungs-Verbrauchsmaterialien auf jedes Material abgestimmt, bevor eine Linie überhaupt beginnt.
Schleifarten, die Metall standhalten
Die Körnungsgröße entscheidet darüber, wie tief jeder Kratzer geht. Die Art des Schleifmittels entscheidet darüber, wie lange das Papier schneidet. Drei Körnungen decken nahezu jede Metallaufgabe ab.
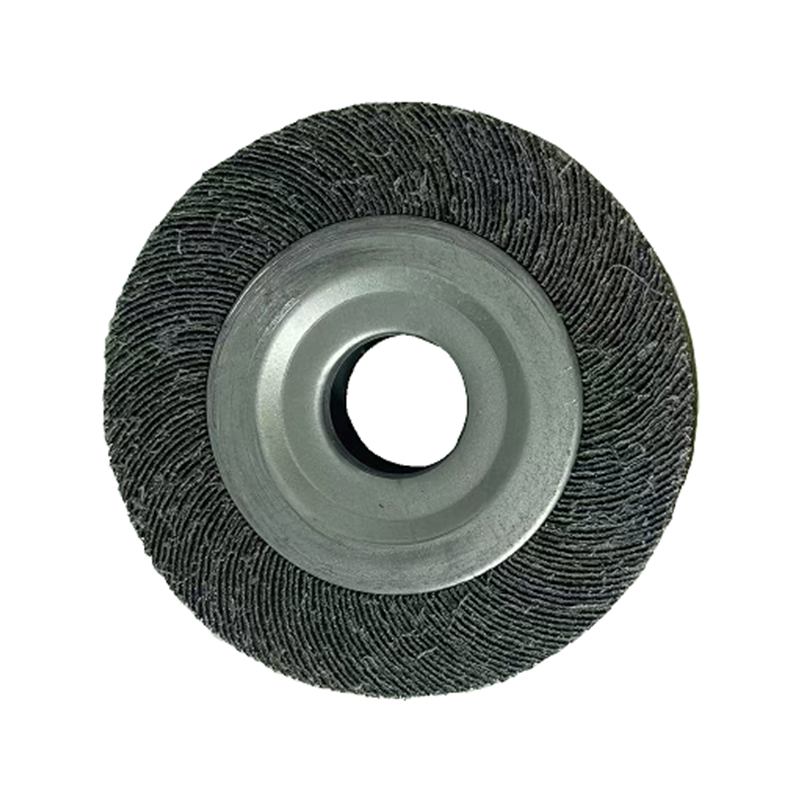
Aluminiumoxid ist die Standardeinstellung für Stahl und Eisen. Seine Maserung ist zäh und blockig und bricht bei der Abnutzung in neue Schnittkanten auf, so dass das Blatt auch nach dem Überlackieren von billigerem Papier noch lange scharf bleibt. Durch die Bindung an ein flexibles Gewebe anstelle einer Papierunterlage wird das gleiche Schleifmittel zu einer Lamellenscheibe, die Kurven folgt, die ein starres Blatt nicht erreichen kann:
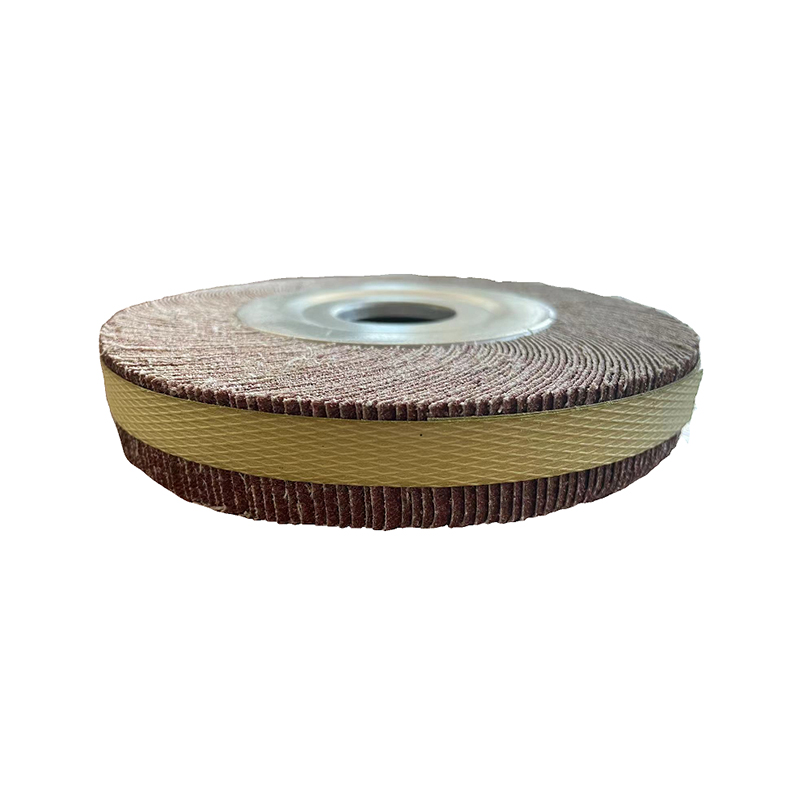 Lamellenscheibe aus Aluminiumoxid zum Schleifen von Stahl Aluminiumoxid grain fractures into fresh cutting edges as it wears, and a flexible cloth backing lets this flap wheel follow curves a rigid sanding sheet cannot reach on steel work. Produkt anzeigen →
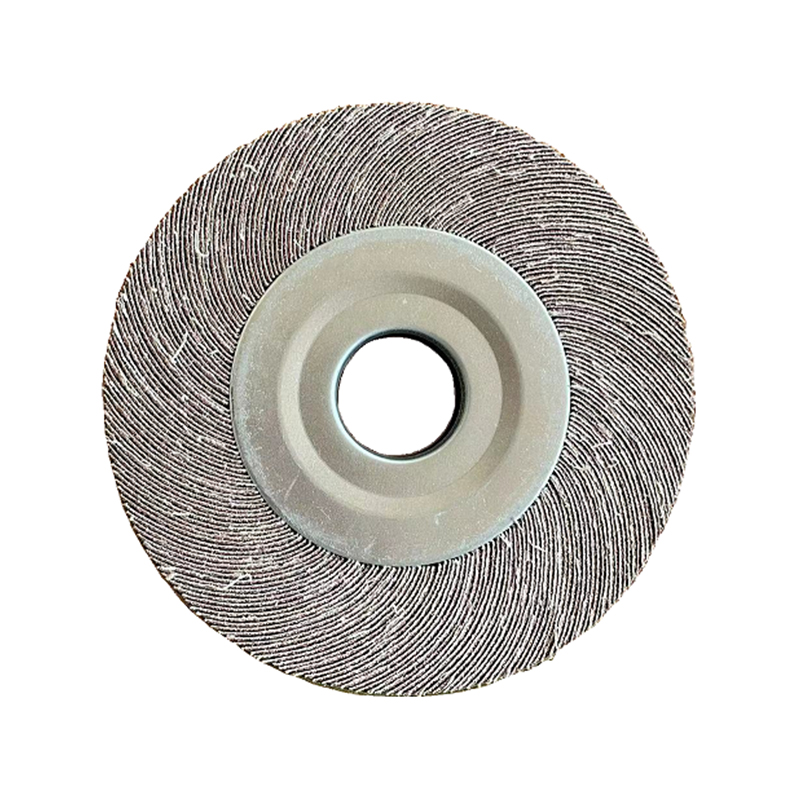
Siliziumkarbid ist schärfer, härter und spröder – die bessere Wahl für Aluminium, Kupfer und Messing sowie für den Nassschliff. Kalzinierte Sorten behalten ihre Schärfe bei Hitze und hinterlassen ein feineres, kontrollierteres Kratzmuster auf weichen Metallen:
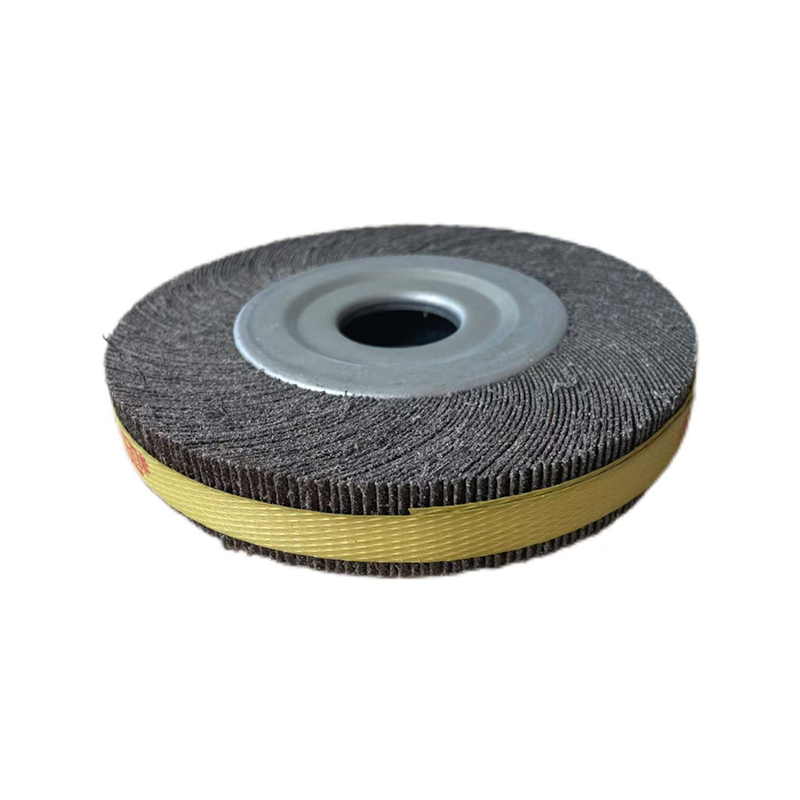 Lamellenscheibe aus kalziniertem Siliziumkarbid für weiche Metalle Kalziniertes Siliziumkarbid bleibt bei Hitze scharf und schneidet mit minimaler Verbrennung, wodurch sich diese Scheibe gut für eine feinere, kontrollierte Endbearbeitung von Aluminium, Kupfer, Messing und Edelstahl eignet. Produkt anzeigen →
Zirkonoxid- und Keramikkörner gehören eher zum Hochdruck-Kraftschleifen als zum Handschleifen. Greifen Sie bei starkem Materialabtrag zu ihnen und wechseln Sie dann für jeden feineren Schritt zu Aluminiumoxid oder Siliziumkarbid.
Der Körnungsverlauf, der Nacharbeit verhindert
Hier ist die Regel, die einen sauberen Abschluss von einem verschwendeten Nachmittag unterscheidet: Gehen Sie einen Körnungsschritt nach dem anderen vor und überspringen Sie nie mehr als eine einzige Körnung . Feineres Papier kann keine Kratzer entfernen, die tiefer als die eigene Körnung sind – es poliert nur die Oberfläche um sie herum und die verborgenen Kratzer erscheinen wieder, sobald das Poliermittel aufgetragen wird.
- Beginnen Sie mit der gröbsten Körnung, die der Schaden tatsächlich erfordert – und nicht gröber.
- Mit leichtem, gleichmäßigem Druck in einer gleichmäßigen Richtung schleifen, bis die gesamte Oberfläche ein gleichmäßiges Kratzmuster aufweist.
- Wischen Sie den gesamten Staub ab und gehen Sie dann genau um eine Körnung nach oben: 80 bis 120, dann 180, dann 240.
- Drehen Sie die Schleifrichtung bei jedem Schritt um 90 Grad. Wenn die alten Kratzer verschwinden, ist die Körnung fertig.
- Halten Sie bei 320–400 an, um ein seidenmattes Finish zu erzielen, oder fahren Sie mit 600 und feiner fort, wenn das Teil auf Hochglanz poliert werden soll.
Wo das Schleifen aufhört und das Polieren beginnt
Selbst Papier mit einer Körnung von 1000 kratzt immer noch – nur sehr fein. Ein echter Spiegel entsteht überhaupt nicht aus Sandpapier; Es entsteht durch Schwabbelscheiben und Polierpasten, die auf mikroskopischer Ebene schneiden und glätten. Für die meisten Metallteile ist der Übergabepunkt a Oberfläche mit Körnung 320–400 : Gleichmäßig, sauber und frei von Kratzern, die tief genug sind, um das Polieren zu überstehen.
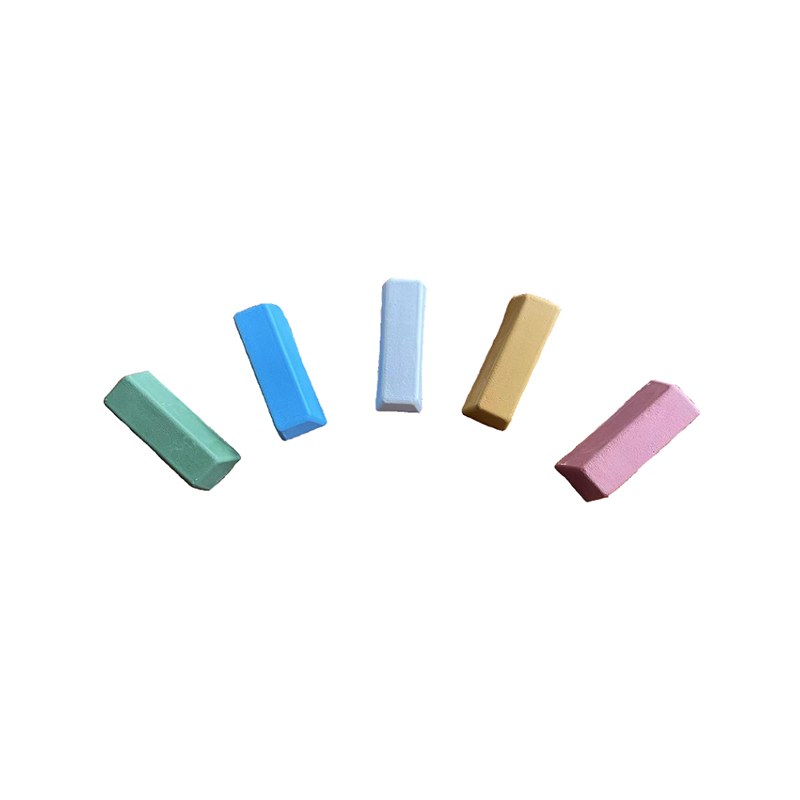
Compounds folgen der gleichen Logik wie Körnchen und sind nach der Schneidkraft farblich gekennzeichnet. Gelbe und braune Sorten direkt nach dem Schleifen schneiden und glätten; Weiße Sorten verleihen Stahl eine glänzende Oberfläche. und Green Compound ist der Industriestandard für ein Hochglanzfinish auf Edelstahl und verchromte Teile.
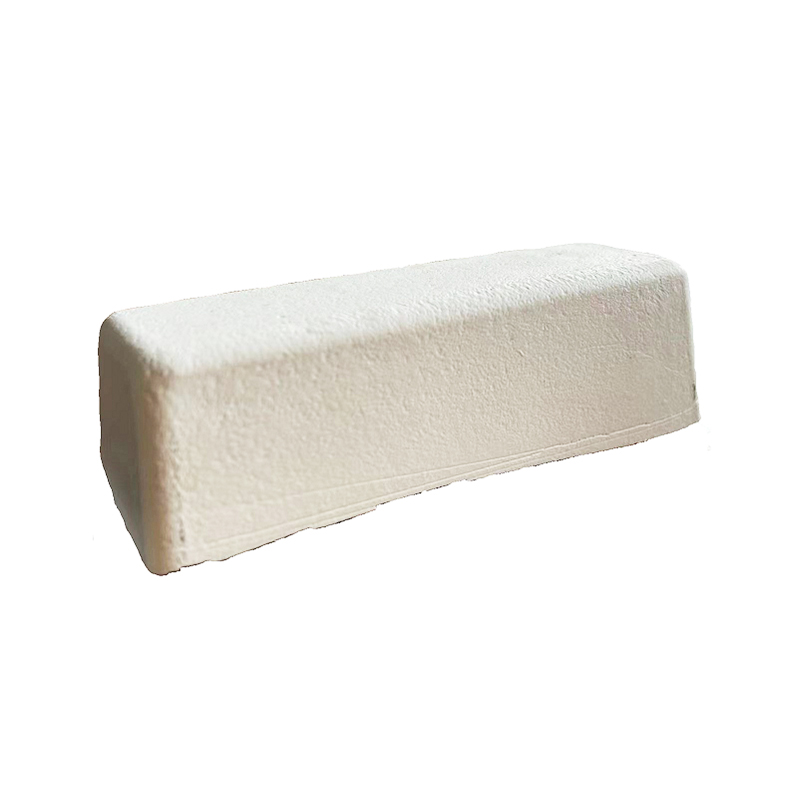
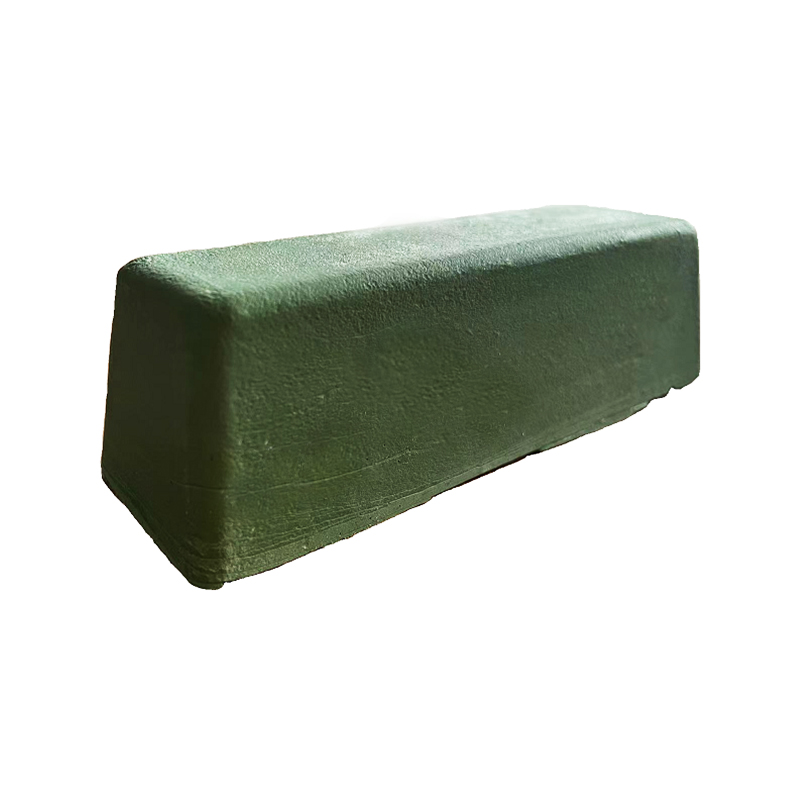 Chromoxidgrünes Poliermittel Eine grüne Verbindung mit Chromoxid ist der Industriestandard für die Hochglanzpolitur von Edelstahl- und verchromten Teilen und vervollständigt die Körnungsleiter als letzten Farbschritt. Produkt anzeigen →
Kombinieren Sie jede Verbindung mit dem richtigen Rad – Sisal zum Schneiden, genähtes Tuch zum Glätten, weiche Baumwolle zum abschließenden Färben – und die Sandleiter wird zu einem kompletten Finishing-System. Für die vollständige Rad-und-Compound-Sequenz, Metall für Metall, unser Anleitung zum Polieren von Windrädern bis zum Hochglanzpolieren geht es Schritt für Schritt durch.
Drei Fehler, die ein Metallfinish ruinieren
- Mutige Schritte überspringen. Die tiefen Kratzer, die Sie heute verbergen, tauchen wieder auf, wenn die Masse das Teil zum ersten Mal berührt.
- Zu fest drücken. Durch starken Druck wird das Papier glasiert, dünnes Metall erhitzt und weiches Metall zerkratzt. Lassen Sie das Getreide den Schnitt übernehmen.
- Über Staub schleifen. Unter der Folie eingeschlossene verbrauchte Körner und Metallpartikel hinterlassen neue Kratzer auf den bearbeiteten Flächen. Wischen Sie zwischen jedem Kornwechsel.
Nichts davon kostet im Vorfeld etwas, das man vermeiden könnte – es kostet spätere Nacharbeit.
Die Grit Ladder in Kürze
Wählen Sie die Ausgangskörnung anhand des vor Ihnen liegenden Schadens und nicht aus Gewohnheit: 40–80 zum Abbeizen, 120–180 zum Glätten, 240–320 zum Verfeinern, 400 und feiner zum Vorpolieren. Passen Sie das Schleifmittel an das Metall an – Aluminiumoxid für Stahl, Siliziumkarbid für weiche Metalle – und steigern Sie vor dem Polieren Schritt für Schritt auf 320 oder 400. Diese Sequenz deckt alles ab, von verrosteter Hardware bis hin zu poliertem Küchengeschirr.
Sobald ein Teil die Schleifpapierphase verlässt, hängt die Spiegelqualität von den folgenden Rädern und Verbindungen ab. Diese Verbrauchsmaterialien werden in unserem Werk in Ningbo in großem Maßstab hergestellt – Sisalscheiben, Stoffschwabbelscheiben, Lamellenscheiben und farbcodierte Compounds in maßgeschneiderten Größen für Produktionslinien weltweit.